Projekt reklamy może wyglądać bez zarzutu na monitorze, a mimo to nie nadawać się do produkcji. Wystarczy zdjęcie o zbyt małej rozdzielczości, niewłaściwa skala albo ścieżka cięcia zapisana jako zwykła grafika. Skutki pojawiają się dopiero przy drukowaniu, frezowaniu lub montażu: rozmyty obraz, nieprawidłowe wymiary, źle wycięte litery albo konieczność ponownego wykonania elementów.
Przygotowanie projektu reklamy do produkcji wymaga czegoś więcej niż zapisania pliku PDF w wysokiej jakości. Inaczej przygotowuje się baner z oczkami, inaczej folię na witrynę, a jeszcze inaczej kaseton z frezowanego dibondu. Najpierw trzeba ustalić technologię, materiał i sposób wykończenia. Dopiero później dobiera się rozdzielczość, przestrzeń barwną, spady i formaty plików.
Wymiary, skala i rozdzielczość – od tych parametrów zaczyna się przygotowanie projektu
Pierwszy błąd pojawia się często jeszcze przed otwarciem programu graficznego: projektant otrzymuje informację „baner 3 × 1 m”, ale nie wie, czy są to wymiary gotowego produktu, powierzchni widocznej po zamontowaniu, czy samego zadruku.
Wymiar netto oznacza docelowy format po wykończeniu. Nie uwzględnia automatycznie dodatkowego materiału potrzebnego do zgrzewania, podwinięcia folii lub mocowania. Wymiar pliku musi więc odpowiadać sposobowi, w jaki wykonawca przygotowuje produkt. W przeciwnym razie ważne elementy grafiki mogą znaleźć się pod zgrzewem albo poza widoczną powierzchnią.
Dobrym przykładem jest baner PVC o wymiarach 300 × 100 cm z oczkowaniem. WLD Drukarnia określa w swojej instrukcji zgrzew o szerokości 2,5 cm i zaleca odsunięcie liter oraz logotypów o minimum 4–5 cm od krawędzi netto. Umieszczenie numeru telefonu 2 cm od brzegu to proszenie się o kłopoty: fragment tekstu może zostać zasłonięty przez zgrzew albo naruszony podczas oczkowania.
Nie oznacza to jednak, że każdy baner musi mieć taki sam margines. Przy tunelu na rurę potrzebna jest inna rezerwa materiału niż przy standardowych oczkach. Przy siatce mesh dochodzi jeszcze perforacja, która osłabia czytelność cienkich linii i niewielkich liter. Dlatego przed rozpoczęciem projektu należy znać sposób mocowania i wykończenia, a nie tylko jego wysokość i szerokość.
Kolejna kwestia to skala projektu. Większość typowych materiałów reklamowych przygotowuje się w skali 1:1, ale przy dużych formatach niektórzy wykonawcy wymagają zmniejszenia projektu. Przykładowo CITY określa dla prac do 20 m² skalę 1:1, a dla większych niż 20 m² skalę 1:10. To wymaganie tego konkretnego wykonawcy, nie uniwersalna zasada branżowa.
Przeanalizujmy projekt reklamy o wymiarach 800 × 300 cm, czyli powierzchni 24 m²:
- Docelowy wymiar reklamy wynosi 800 × 300 cm.
- W skali 1:10 dokument ma wymiary 80 × 30 cm.
- Zdjęcie umieszczone w takiej makiecie z rozdzielczością 500 ppi będzie miało po powiększeniu do rzeczywistego formatu 50 ppi.
- Jeżeli fotografia ma w makiecie tylko 300 ppi, po powiększeniu uzyskamy 30 ppi.
Zależność jest prosta: rozdzielczość efektywna = rozdzielczość obrazu w pliku ÷ współczynnik powiększenia. W praktyce określenie DPI bywa stosowane do zdjęć, choć technicznie ich rozdzielczość określa się w PPI, czyli pikselach na cal. DPI dotyczy punktów nanoszonych przez urządzenie drukujące.
Nie istnieje jedna poprawna rozdzielczość dla wszystkich reklam. Niewielki plakat oglądany z 40 cm potrzebuje więcej szczegółów niż billboard widoczny z kilkunastu metrów. Duże znaczenie mają też rodzaj materiału, technologia i zawartość grafiki. Fotografia z miękkimi przejściami tonalnymi znosi niższą rozdzielczość lepiej niż drobna typografia.
Samo ustawienie w Photoshopie wyższej wartości PPI nie poprawi jednak szczegółowości słabego zdjęcia. Interpolacja doda piksele, ale nie odtworzy informacji, których nie było w oryginale. Jeśli klient dostarcza logo o szerokości 600 pikseli, a projekt przewiduje jego wydruk na szerokość 2 metrów, należy przede wszystkim poszukać wersji wektorowej lub odtworzyć znak.
Grafika wektorowa pozostaje ostra niezależnie od skali. Warto więc zachowywać logo, litery i elementy geometryczne jako wektory, a fotografie przygotowywać w odpowiedniej rozdzielczości efektywnej. Rasteryzowanie całej kompozycji tylko dlatego, że zajmuje mniej miejsca lub łatwiej ją przesłać, zwykle jest złym rozwiązaniem.
Kolory, fonty, spady i PDF – błędy, których nie widać na zwykłym podglądzie
Najbardziej problematyczne pliki to niekoniecznie te, które wyglądają źle. Częściej są to projekty pozornie poprawne, ale zawierające niewłaściwe ustawienia kolorystyczne, nieosadzone czcionki albo błędnie przygotowane warstwy.
Przestrzeń barwna i profil ICC muszą pasować do uzgodnionego procesu drukowania. CMYK jest często wymaganym modelem dla drukowanych materiałów reklamowych, lecz samo przestawienie dokumentu z RGB na CMYK nie rozwiązuje problemu zgodności kolorów.
Różnice między wykonawcami są konkretne. CITY wskazuje w swojej specyfikacji profil Coated Fogra 39, natomiast Amtex wymaga materiałów CMYK bez osadzonych dodatkowych profili ICC, ponieważ zarządzanie kolorem odbywa się po stronie urządzeń drukujących. Zastosowanie ustawień jednej drukarni u drugiej może spowodować niepotrzebną konwersję kolorów i zmianę ich wyglądu.
Przy reklamach z kolorami firmowymi trzeba również rozróżnić CMYK, kolor dodatkowy i fizyczny wzorzec barwy. Pantone może oznaczać farbę specjalną w druku offsetowym, ale przy druku wielkoformatowym bywa punktem odniesienia do odtworzenia koloru z dostępnego zestawu atramentów. Z kolei oznaczenie RAL może służyć do określenia koloru malowanej konstrukcji, a nie samego nadruku.
Wyobraźmy sobie szyld sklepu z granatowym tłem, który ma powstać w trzech odmianach: na folii samoprzylepnej, na płycie PVC i na podświetlanym licu kasetonu. Identyczna wartość CMYK nie gwarantuje identycznego wyglądu. Podłoża inaczej odbijają i przepuszczają światło, a laminat może dodatkowo zmienić odbiór koloru.
Gdy zgodność barwy jest istotna, właściwym rozwiązaniem jest próbka na docelowym materiale, najlepiej z docelowym wykończeniem. Próba ekranowa z użyciem profilu ICC pomaga przewidzieć wynik, ale nie zastąpi oceny fizycznej powierzchni i nie gwarantuje całkowitej zgodności kolejnych partii materiału.
Osobnej kontroli wymagają czcionki. W plikach PDF można je osadzić lub zamienić na krzywe, zależnie od wymagań odbiorcy. Zamiana tekstu na krzywe eliminuje ryzyko podmiany kroju na komputerze wykonawcy, ale uniemożliwia późniejsze zwykłe edytowanie liter jako tekstu. Najbezpieczniej pozostawić edytowalny plik źródłowy, a krzywe zastosować w osobnej kopii produkcyjnej.
W Adobe Illustrator służy do tego polecenie Tekst → Zamień na krzywe. Operację należy wykonać dopiero po sprawdzeniu pisowni, numerów telefonów i adresów. Jeżeli wykonawca dopuszcza osadzone fonty, w Adobe Acrobat można sprawdzić ich obecność w Właściwościach dokumentu → Czcionki.
Przy drobnych czarnych napisach zwykle sprawdza się czarny złożony wyłącznie z 100% K. Czarny utworzony ze wszystkich czterech składowych CMYK może powodować kolorowe obwódki przy niedokładnym pasowaniu farb. Inaczej traktuje się duże czarne powierzchnie, dla których wykonawca może określić własną recepturę głębokiej czerni.
Nie mniej istotne są spady, czyli obszar grafiki wychodzący poza docelową linię przycięcia. Zapobiegają powstawaniu białych krawędzi w razie niewielkiego przesunięcia podczas obróbki.
Tutaj także nie ma jednej wartości obowiązującej we wszystkich technologiach. Dostre wymaga w swojej instrukcji 2 mm spadu dla standardowych druków, takich jak ulotki, a dla tablic i kasetonów wyklejanych folią z nadrukiem wskazuje 10 mm. Amtex dla części standardowych wydruków wielkoformatowych zaleca przygotowanie plików bez spadów, chyba że sposób wykończenia wymaga innych ustaleń.
Te różnice mają uzasadnienie. Ulotkę przycina się do formatu, natomiast folia na panelu może wymagać zawinięcia poza jego krawędź. Zastosowanie 2 mm naddatku do elementu wymagającego podwinięcia 10 mm pozostawi zbyt mało materiału. Z kolei samowolne dodanie spadów do pliku, który ma odpowiadać dokładnemu wymiarowi wydruku, może zmienić sposób jego interpretacji przez drukarnię.
Trzeba także oddzielić warstwy technologiczne od zwykłej grafiki. Biały poddruk na przezroczystej folii, lakier wybiórczy czy linia cięcia po obrysie nie są elementami, które powinny po prostu pojawić się na gotowym wydruku. Mogą wymagać osobnego koloru dodatkowego, określonej nazwy próbki lub wydzielonego pliku. Oznaczenia i zasady ich eksportu ustala wykonawca.
Przy eksporcie PDF pojawia się jeszcze wybór standardu. PDF/X-1a wykorzystuje proces spłaszczania przezroczystości, natomiast PDF/X-4 pozwala zachować przezroczystość i obsługuje zarządzanie kolorem w bardziej współczesnym obiegu produkcyjnym. Nie oznacza to, że PDF/X-4 zawsze będzie najlepszy. Jeśli system RIP drukarni wymaga innej wersji, trzeba dostarczyć zgodny z nią plik.
Ostatni etap kontroli to preflight, czyli techniczna inspekcja dokumentu. W Adobe InDesign można uruchomić ją przez Okno → Wyjście → Kontrola wstępna, natomiast w Acrobat Pro przez Wszystkie narzędzia → Użyj narzędzi do drukowania → Inspekcja wstępna (Preflight).
Kontrola powinna obejmować rozmiar strony i spady, osadzenie czcionek, brakujące obrazy, efektywną rozdzielczość bitmap, przestrzenie barwne, separacje i przypadkowe nadruki (overprint). Profil kontroli musi odpowiadać konkretnemu zamówieniu — próg 300 ppi przewidziany dla drobnego druku nie powinien automatycznie dyskwalifikować wielkoformatowego billboardu.
Pliki do cięcia, dokumentacja montażowa i ostateczna akceptacja produkcji
Jednym z najdroższych błędów organizacyjnych jest wysłanie wykonawcy jednego pliku PDF z założeniem, że znajdują się w nim wszystkie informacje potrzebne do wyprodukowania reklamy. To czasami wystarcza przy prostym plakacie, ale nie przy szyldzie, frezowanych literach czy podświetlanym kasetonie.
W takich realizacjach należy wyraźnie oddzielić cztery rodzaje dokumentacji:
- Plik do druku – zawiera właściwą grafikę, kolorystykę, wymagane spady i parametry eksportu. Powinien odpowiadać technologii zadruku i nie zawierać przypadkowo widocznych linii technicznych.
- Plik wektorowy do cięcia lub frezowania – zawiera kontury i inne ścieżki obróbcze, na przykład cięcie na wylot, grawerowanie, otwory lub rowki V-cut. Format, skala, jednostki i sposób oznaczenia operacji muszą odpowiadać wymaganiom operatora.
- Rysunek wykonawczy – określa rzeczywiste wymiary, grubość i rodzaj materiału, położenie otworów, głębokości obróbki, przekroje oraz inne cechy konstrukcyjne. To dokument opisujący, co ma zostać wykonane, a nie wyłącznie jak ma wyglądać gotowa reklama.
- Szablon montażowy – pokazuje rzeczywiste rozmieszczenie elementów i punktów mocowania. Służy do przeniesienia ich położenia na ścianę lub konstrukcję, dlatego wymaga kontrolowanych wymiarów, punktów odniesienia i prawidłowej skali.
Załóżmy, że zamawiany jest szyld z dibondu o wymiarach 2400 × 800 mm, z nadrukiem UV, nieregularnie frezowanym obrysem oraz dodatkowymi literami montowanymi na dystansach.
Do jego wykonania nie wystarczy wizualizacja. Plik do druku musi pokazywać grafikę z naddatkiem wymaganym przez ustaloną obróbkę. Plik do frezowania określa rzeczywistą geometrię krawędzi i detali. Rysunek wykonawczy zawiera wymiary panelu, rozstaw otworów i sposób zamocowania liter. Szablon montażowy pokazuje ich pozycję względem punktów bazowych na miejscu instalacji.
Bez tych danych operator może prawidłowo wyciąć każdy element, a ekipa montażowa nadal nie będzie wiedziała, gdzie dokładnie go zamocować.
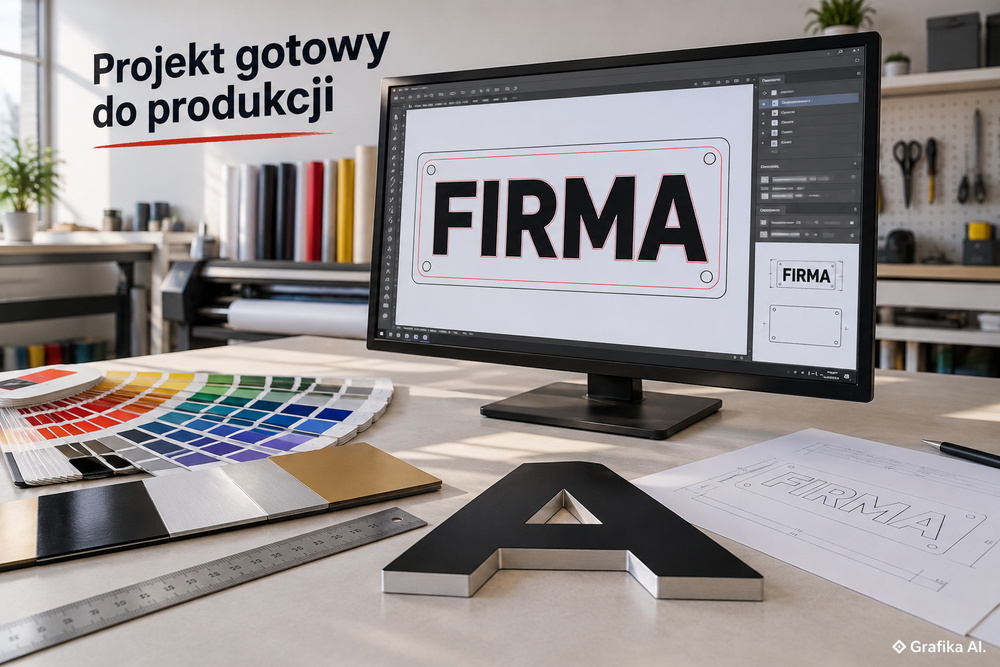
Plik do CNC nie jest zwykłym plikiem graficznym. Powinien zawierać rzeczywiste ścieżki wektorowe, a nie obraz konturów zapisany jako JPG. Typowe formaty to DXF, DWG, AI, EPS lub inne zaakceptowane przez wykonawcę. Dla wielu procesów CNC wymagane są skala 1:1 i jednostki w milimetrach, niezależnie od tego, w jakiej skali przygotowano osobny plik do druku.
Istotna jest również geometria. Kontury przeznaczone do wycinania zamkniętych elementów nie powinny mieć przerw ani zdublowanych fragmentów. Nakładające się ścieżki mogą spowodować powtórne przejście narzędzia, błędy generowania programu obróbczego albo nieprawidłową wycenę długości cięcia.
Szczególnie kłopotliwe bywają małe detale logotypów: wąskie szczeliny, ostre narożniki wewnętrzne i cienkie łączniki liter. Frez ma określoną średnicę, więc nie wykona idealnie ostrego narożnika wewnętrznego bez dodatkowego rozwiązania technologicznego. Osiągalny promień zależy od narzędzia, materiału i metody obróbki. Nie należy przyjmować jednej minimalnej szerokości szczeliny ani jednej średnicy freza dla wszystkich maszyn.
Przykładowo bardzo drobne litery z plexi mogą wymagać zmiany geometrii, zastosowania mniejszego narzędzia albo wyboru cięcia laserowego. Laser również ma ograniczenia, między innymi związane z rodzajem i grubością materiału oraz jakością krawędzi. Decyzję trzeba więc podejmować na podstawie konkretnego detalu, nie samej nazwy technologii.
Gdy klient dysponuje tylko rastrowym logo, potrzebne jest wcześniejsze odtworzenie konturów w postaci wektorowej. Automatyczna wektoryzacja nie wystarczy, ponieważ może zniekształcić kształt liter, zmienić odstępy między znakami albo utworzyć nierówne i zdublowane ścieżki. Odtworzony znak wymaga ręcznej kontroli – należy porównać proporcje i krzywizny z oryginałem, sprawdzić odstępy między literami oraz upewnić się, że kontury przeznaczone do wycinania są zamknięte i pozbawione zbędnych punktów. Szczególnej uwagi wymagają wewnętrzne otwory liter, takich jak „A”, „B” czy „O”, ponieważ błędna geometria może spowodować nieprawidłowe wycięcie elementów. Przed przekazaniem pliku do cięcia klient powinien zaakceptować ostateczną wersję wektorową, a operator potwierdzić jej zgodność z możliwościami wybranej technologii. Bez tej kontroli nawet precyzyjna maszyna odtworzy błędy zapisane w projekcie.
Odrębnym problemem pozostaje montaż. Rysunek wykonawczy powinien uwzględniać rzeczywisty stan elewacji, nie tylko wymiary reklamy. Mocowanie do betonu, blachy, szkła lub ściany z ociepleniem wymaga różnych rozwiązań. Samo zdjęcie budynku nie potwierdza nośności podłoża. Przy literach podświetlanych trzeba dodatkowo określić położenie wyprowadzeń przewodów, miejsce zasilacza i sposób wykonania instalacji.
Jeśli projekt łączy nadruk, frezowanie i montaż, producent reklam powinien otrzymać kompletną dokumentację przed rozpoczęciem prac, a nie dopiero po wycięciu elementów. Ustalenie średnicy narzędzia, rodzaju mocowań czy możliwości podświetlenia na etapie projektu pozwala uniknąć przeróbek gotowych części.
Na końcu zostaje kwestia, którą łatwo zlekceważyć: zarządzanie wersjami plików. Wysłanie trzech załączników nazwanych „final”, „final2” i „ostateczny_poprawiony” nie daje operatorowi jasnej informacji, który ma trafić na maszynę.
Dobrą praktyką jest nadanie kompletowi jednoznacznego identyfikatora, na przykład:
Szyld_2400x800_DRUK_v04.pdfSzyld_2400x800_CIECIE_v04.dxfSzyld_2400x800_RYSUNEK_v04.pdfSzyld_2400x800_SZABLON_v04.pdf
Do paczki należy dołączyć podgląd zatwierdzonego projektu oraz informację o materiale, wymiarach rzeczywistych, skali każdego pliku i liczbie sztuk. Jedna zatwierdzona wersja produkcyjna powinna obowiązywać wszystkich uczestników realizacji. Wprowadzenie poprawki po akceptacji wymaga ponownego sprawdzenia całego zestawu, zwłaszcza gdy zmieniono wymiary albo układ elementów.
Preflight może potwierdzić techniczną poprawność PDF, ale nie wykryje błędnie zmierzonej ściany, niewłaściwego położenia zasilania ani rozbieżności między osobno przygotowanymi plikami CNC i montażowymi. Dlatego ostateczna kontrola musi obejmować także zgodność dokumentacji z zamówieniem.
FAQ – najczęstsze pytania dotyczące przygotowania reklam do produkcji
Czy każdy projekt reklamy musi mieć rozdzielczość 300 DPI?
Nie. Dla drobnych druków 300 ppi jest często stosowaną wartością, ale reklamy wielkoformatowe mogą wymagać znacznie mniej. Liczy się efektywna rozdzielczość w rozmiarze końcowym, odległość oglądania i specyfikacja drukarni.
Ile spadu trzeba dodać do projektu reklamy?
Nie ma uniwersalnej wartości. Przykładowe wymagania wykonawców obejmują 2 mm przy standardowych drukach i 10 mm przy określonych tablicach wyklejanych folią. Niektóre wydruki wielkoformatowe przygotowuje się bez spadów. Decyduje technologia i sposób wykończenia.
Czy PDF/X-4 jest lepszy od PDF/X-1a?
PDF/X-4 pozwala zachować przezroczystości, natomiast PDF/X-1a je spłaszcza. Wybór zależy od wymagań drukarni i możliwości jej systemu RIP. Nie należy zmieniać standardu wyłącznie dlatego, że inny jest nowszy.
Czy zawsze trzeba zamieniać czcionki na krzywe?
Nie zawsze. Przy druku PDF z prawidłowo osadzonymi fontami może być wystarczający, jeśli akceptuje to wykonawca. Przy frezowaniu liter i wycinaniu kształtów potrzebne są odpowiednie kontury wektorowe. Zawsze należy zachować edytowalny oryginał.
Czy linie cięcia mogą znajdować się w tym samym pliku co grafika?
Tak, jeśli wykonawca przewiduje taki sposób przekazania danych, na przykład osobną stronę PDF albo uzgodnioną warstwę technologiczną. W innych procesach trzeba przygotować osobny plik wektorowy. Nie wolno zakładać, że zwykła widoczna kreska zostanie automatycznie rozpoznana jako ścieżka cięcia.
Czy samodzielnie przygotowany PDF wystarczy do produkcji liter przestrzennych?
Tylko wtedy, gdy zawiera geometrię i informacje wymagane przez wykonawcę albo jest częścią kompletnej dokumentacji. Sama wizualizacja nie określa głębokości liter, technologii wykonania, mocowań ani ewentualnego zasilania.
Czy pozytywny wynik preflight oznacza, że projekt jest gotowy do produkcji?
Oznacza jedynie, że plik przeszedł określone kontrole techniczne. Nadal trzeba zweryfikować rzeczywiste wymiary, sposób wykończenia, zgodność plików do cięcia i montażu oraz zatwierdzoną treść reklamy.
Od czego zacząć przed wysłaniem projektu do drukarni?
Najpierw potwierdź wymiar netto, materiał, technologię, sposób wykończenia i wymagania dotyczące plików. Następnie sprawdź skalę oraz rozdzielczość efektywną, a dopiero na końcu eksportuj odpowiednie pliki produkcyjne.
Najważniejsza decyzja przed produkcją: nie poprawiaj w ciemno rozdzielczości ani nie eksportuj kolejnego PDF, dopóki nie potwierdzisz rzeczywistych wymiarów i technologii wykonania. Najpierw porównaj projekt z dokumentacją konkretnego producenta. Jeśli reklama będzie dodatkowo cięta, frezowana lub montowana, sprawdź osobno geometrię obróbki i rysunek montażowy. To właśnie niezgodności między tymi dokumentami trzeba usunąć w pierwszej kolejności, zanim trafią do produkcji.